
Por qué el césped artificial de ayer depende de un puñado de especialistas, y el de mañana podría aprovechar una infraestructura que ya existe.
Una perspectiva de ONE-DNA™.
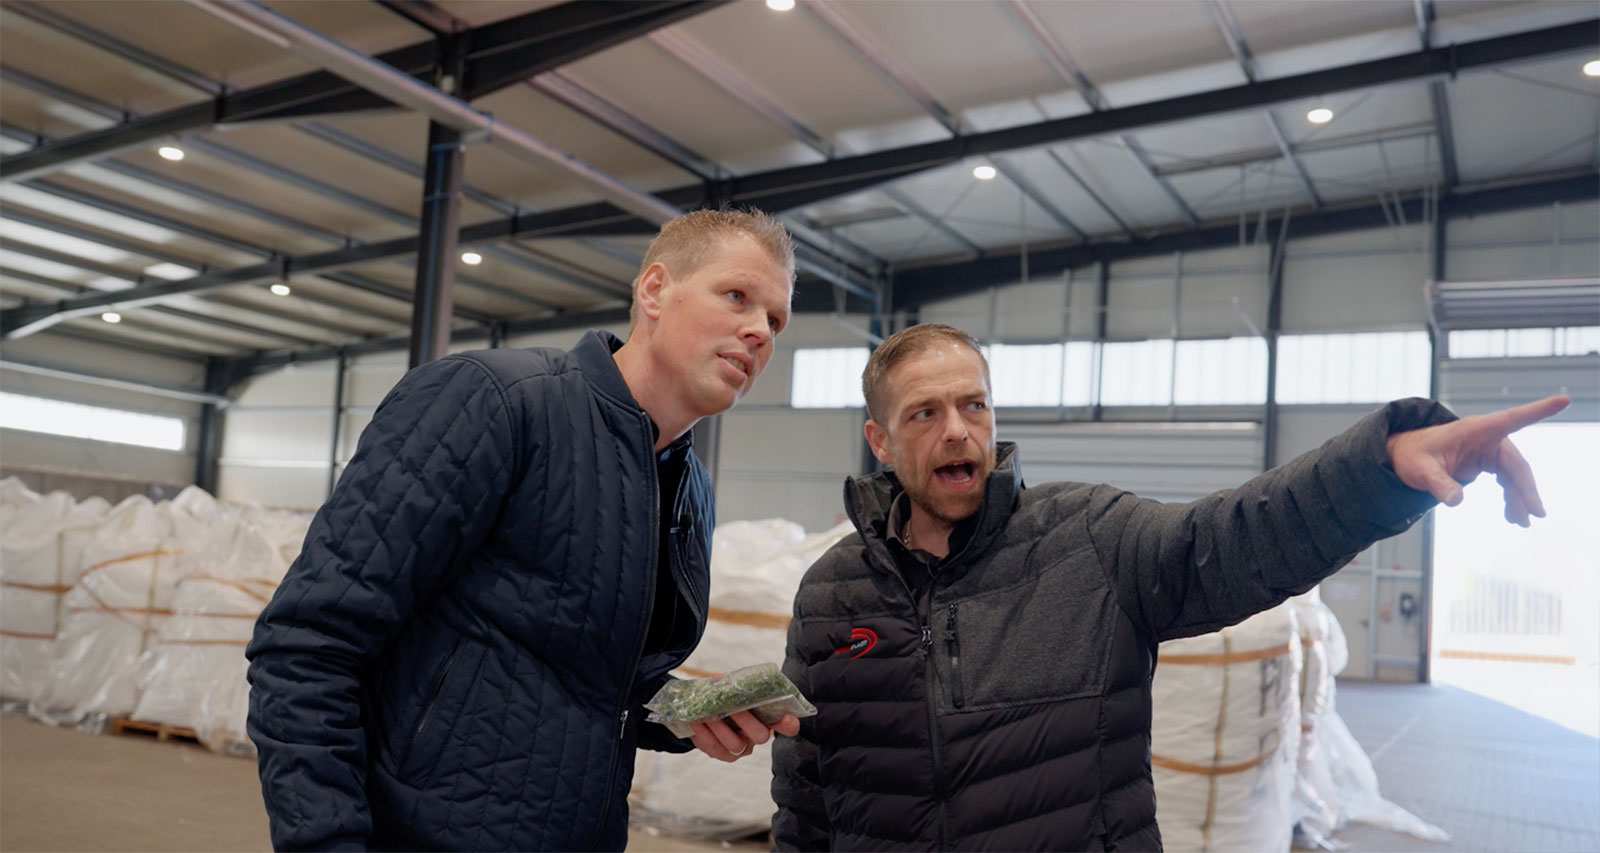
Visitamos Synaplast GmbH, empresa de reciclaje de plásticos en Niederlangen (Alemania). Su director general, Daniel Schwerhoff, y su equipo nos mostraron la realidad práctica del reciclaje de plástico: desde cómo llegan los residuos hasta lo que hace falta para convertirlos de nuevo en material utilizable. En los próximos días compartiremos lo que vimos y lo que significa para la forma en que se diseña el césped artificial.
Reciclable no es lo mismo que reciclado.
Gran parte del césped artificial instalado en Europa durante los últimos veinte años se procesa actualmente a través de un número relativamente reducido de rutas de reciclaje especializadas. E incluso donde existen, se utilizan sobre todo para campos deportivos. En paisajismo, parques infantiles, pistas de pádel y superficies para eventos parecen utilizarse con mucha menos frecuencia, aunque la situación varía según el país y el segmento.
No es una cuestión de falta de voluntad. Es, sobre todo, una cuestión de números. Los recicladores especializados en césped artificial, como Artificial Grass Recycling Europe y AllSportsRecycled, son relativamente pocos. Separar fibra, relleno y soporte es técnicamente complejo y suele ser caro, lo que puede dificultar la viabilidad del modelo de negocio. El césped artificial fabricado con varios materiales no es imposible de reciclar, y estos operadores demuestran que puede hacerse. El problema es que estas rutas son más escasas, a menudo más complejas y con frecuencia menos atractivas económicamente que las rutas convencionales de reciclaje de plásticos, por lo que parte del césped al final de su vida útil todavía puede gestionarse como residuo mezclado, según la infraestructura local, la economía y las opciones disponibles. En la UE, este residuo mezclado suele clasificarse con el código LER 17 09 04 y puede acabar incinerado o en vertedero.
Ese resultado rara vez se debe solo a la logística de recogida. El diseño del producto también tiene un papel importante. Un producto fabricado con varios materiales distintos, unidos con un recubrimiento de látex o poliuretano en el soporte, puede ser más difícil de separar limpiamente al final de su vida útil. El infrarreciclaje (downcycling) y la incineración pueden producirse cuando las rutas de reciclaje económicamente viables son limitadas o inexistentes. El diseño del producto, la infraestructura disponible y las condiciones del mercado local influyen en el resultado.
Este cambio se refleja cada vez más en las políticas públicas. En toda Europa, y cada vez más en partes de Estados Unidos y Australia, los responsables políticos avanzan hacia la compra pública circular, los requisitos de contenido reciclado y la toma de decisiones basada en el ciclo de vida. A medida que evolucionan estos marcos, la cuestión ya no es simplemente si un material puede reciclarse técnicamente, sino si puede entrar de forma realista en los sistemas de reciclaje existentes a escala, y conservar su valor una vez allí.
Por eso, la pregunta útil no es si un material es reciclable sobre el papel, sino qué ruta puede seguir realmente cuando se levanta un campo.
El final de la vida de un material se escribe, sobre todo, el día en que se diseña, no el día en que se desecha.
Un punto de partida distinto, desde el diseño
La ruta 100% PE de ONE-DNA™ utiliza un solo polímero: el polietileno. Sin látex, sin poliuretano y con arena de sílice limpia como único relleno. Una vez separada la arena, lo que queda es un flujo de PE de una sola resina. En la nave de Synaplast, la lógica salta a la vista: cuanto más limpio es el flujo, más evidente es su siguiente vida.
Ese principio se vio en la práctica durante nuestra visita. Como nos mostraron Daniel Schwerhoff y el equipo de Synaplast, cuanto más limpio y predecible llega un flujo, más sencillo es procesarlo y más homogéneo es el material reciclado resultante. Cuando las entradas están mezcladas o contaminadas, los mismos equipos tienen que trabajar más y los márgenes se estrechan. Es una realidad operativa en planta, no un argumento de marketing, y es la misma lógica que hace que un producto de un solo polímero sea más fácil de gestionar.
Esa diferencia importa por el destino que puede tener ese flujo. El polietileno es uno de los polímeros más procesados en el reciclaje mecánico a nivel mundial. Un flujo de PE de una sola resina es, en principio, compatible con una infraestructura que ya existe, y no con una que todavía haya que construir. Muchos recicladores de plásticos convencionales en Europa gestionan este tipo de material de forma habitual.
Por eso estamos explorando esa ruta junto con transformadores de plástico consolidados: no con el escaso especialista en césped, sino con operadores como Synaplast en Alemania y con recicladores de plástico consolidados en los Países Bajos. Tenemos claro en qué fase estamos: es exploración, no una afirmación cerrada. Al probar el material frente a criterios de aceptación reales de los recicladores, aprendemos dónde están los límites prácticos y trabajamos en soluciones reales con los socios de la cadena, en lugar de afirmar un resultado en un folleto. Hay muchos operadores comparables en todo el continente, y eso es lo que, con el tiempo, puede hacer que la ruta pase de ser escasa y especializada a amplia y cada vez más local.
Synaplast es un ejemplo dentro de un programa más amplio y continuo de visitas a recicladores y exploración de rutas en varios países. Las rutas de reciclaje son locales. La infraestructura, los permisos y los criterios de aceptación varían de una región a otra, por lo que entender lo que es realmente posible exige tratar directamente con los recicladores de cada mercado. Ese trabajo continúa, y ninguna instalación ni ningún país representa por sí solo el panorama completo.
En términos de clasificación, el diseño 100% PE (un solo polímero) busca mejorar el punto de partida, no imponer el resultado. Un flujo de PE limpio y separado puede evaluarse con el código LER 17 02 03 (plásticos) en lugar del 17 09 04 (residuos mezclados), un código que puede encajar en las autorizaciones que ya tienen muchos recicladores de PE. Para ser precisos: no nos corresponde asignar la clasificación. La determina el poseedor del residuo, en consulta con el gestor de recogida y la instalación receptora, en función del material tal como llega realmente a la entrada de la planta. Somos prudentes con esa afirmación, y la siguiente sección explica por qué.
También hay una dimensión económica que conviene decir con claridad. Un flujo de PE limpio y de una sola resina puede tener más valor, y encajar mejor con la demanda general del mercado, que un flujo de residuos de polímeros mezclados, según las condiciones del mercado, los requisitos de los recicladores y la demanda local. Los recicladores pueden procesarlo de forma más predecible, y el PE reciclado resultante tiene más usos finales potenciales. Eso importa porque las rutas perduran cuando tienen sentido económico. Un material más fácil y más valioso de reciclar tiene, en igualdad de condiciones, más probabilidades de encontrar una ruta. Lo presentamos como una expectativa razonada, no como una garantía, ya que los precios, la demanda y la capacidad local varían con el tiempo y según el mercado.
Lo que controlamos y lo que no
Hay dos cosas que conviene decir con claridad, porque la precisión es lo que da credibilidad al resto.
ONE-DNA™ está diseñado para el reciclaje. No es un reciclaje garantizado. La clasificación del residuo se decide a la entrada de la planta, no la decide el fabricante. Es responsabilidad del poseedor del residuo, en consulta con un gestor autorizado y la instalación receptora, y la aceptación final depende de la autorización y de los criterios de aceptación de esa instalación. La preparación, la contaminación, el origen y la práctica local influyen en el resultado. Lo que controlamos es el diseño, la parte que mejora el punto de partida. El resultado lo determinan otros, más adelante en la cadena.
Y sí, sigue siendo plástico. La diferencia no es una etiqueta. Es una decisión de diseño, respaldada en su momento por datos de ciclo de vida, por las declaraciones ambientales de producto (DAP, EPD en inglés) de MRPI (2024, módulos A1 a A3, producción de la antigua planta de Hasselt) conforme a EN 15804+A2 y por ensayos independientes (SGS). Preferimos exponer los límites de esa afirmación con la misma seguridad que sus ventajas antes que exagerar lo que puede prometer la elección de un único material.
Los especialistas no desaparecen
Nada de esto elimina la necesidad de recicladores especializados. El césped artificial de los últimos diez a veinte años todavía tiene que gestionarse, y esos operadores siguen siendo imprescindibles para hacerlo de forma responsable. Lo que han demostrado es real: separar mecánicamente la fibra del césped de la arena a escala industrial es técnicamente viable, aunque esa capacidad no está disponible en todas partes y debe evaluarse localmente.
También podría beneficiar a todo el sistema que esos mismos especialistas pudieran procesar en el futuro productos 100% PE (un solo polímero), porque para ellos un producto de una sola resina es una entrada mucho más sencilla que uno de varios polímeros.
Por qué es una decisión para hoy
Un campo de césped artificial dura aproximadamente entre ocho y diez años. Ese plazo es el argumento.
Si el sector especifica ahora el césped de mañana, y las políticas públicas apoyan la retirada gradual de las técnicas multimaterial más antiguas, dentro de ocho a diez años, cuando los campos actuales lleguen a su sustitución, una amplia red de recicladores de PE podría estar mucho mejor preparada para recibirlos. No hay que inventar la infraestructura. Hay que darle la oportunidad de tomar el relevo de productos que, en gran medida, no se diseñaron pensando en su recuperación.
No es una promesa sobre un futuro lejano. Es una decisión que se toma hoy, en el diseño y en la compra.
Lo que deja una pregunta honesta para todo aquel que especifica, compra o instala césped artificial.
¿Por qué seguir con viejos hábitos cuando ya existen técnicas más nuevas?
ONE-DNA™. Diseñado para el reciclaje. Honesto sobre todo lo demás.
Actualización, octubre de 2026: este artículo refleja la gama ONE-DNA™ en el momento de su publicación, basada en polietileno (PE). ONE-DNA™ incluye ahora también una ruta 100% PO (poliolefina); consulte Tecnología. Las DAP mencionadas (MRPI, 2024) cubrían la etapa de producto (A1 a A3) de productos fabricados en la antigua planta de Hasselt y no representan la producción actual en Portugal.
Ver también: Medioambiente · Tecnología