
Porque é que a relva artificial de ontem depende de um punhado de especialistas, e a relva artificial de amanhã poderá usar uma infraestrutura que já existe.
Uma perspetiva ONE-DNA™.
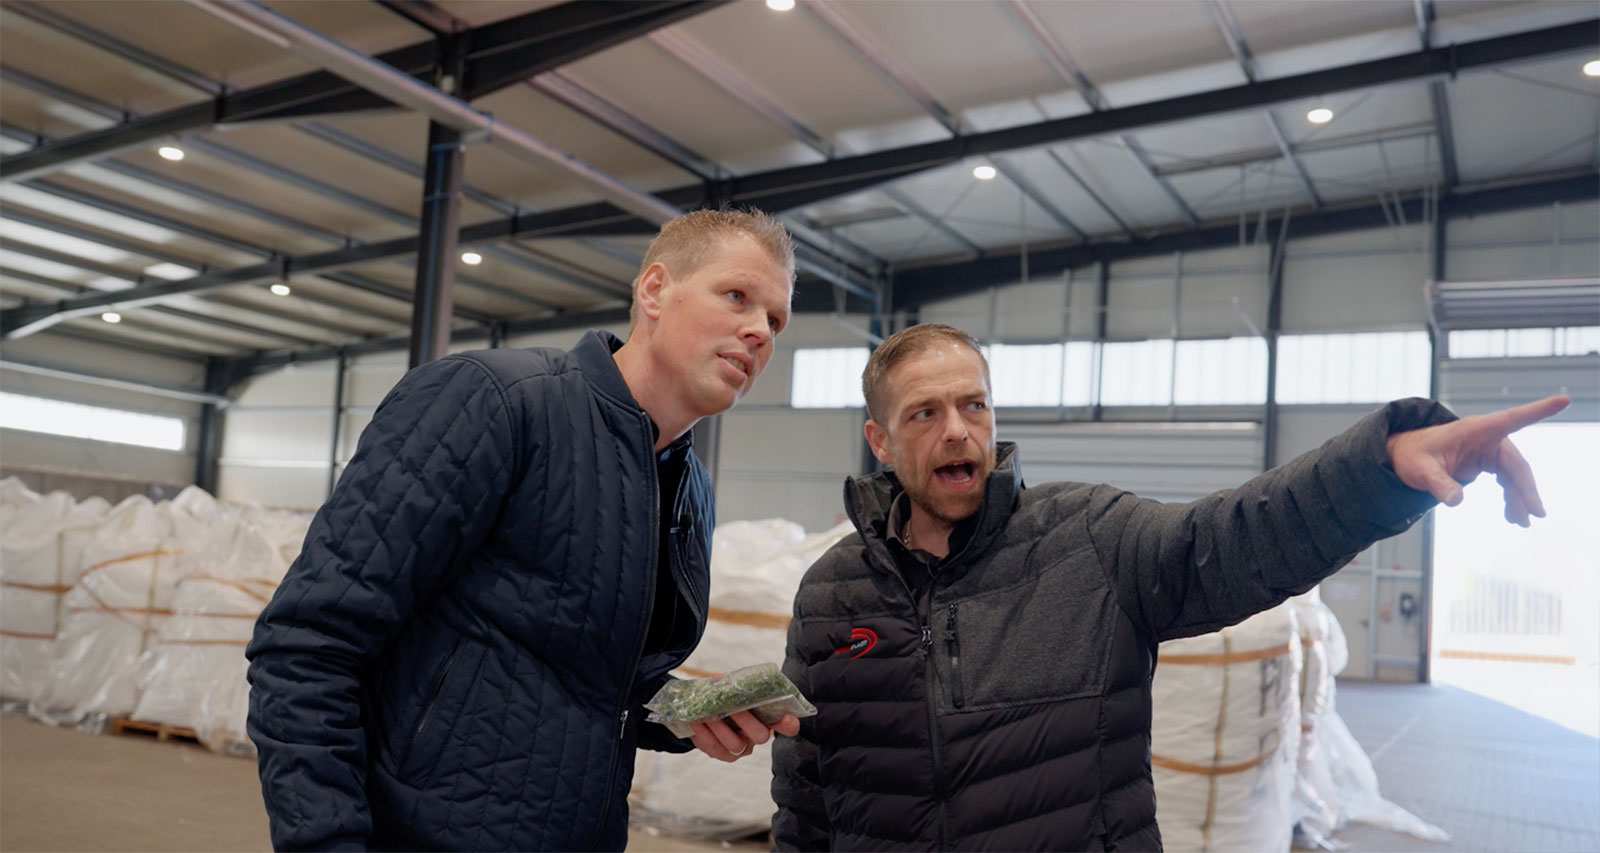
Durante uma visita à Synaplast GmbH, uma recicladora de plásticos em Niederlangen, na Alemanha. O diretor-geral Daniel Schwerhoff e a sua equipa mostraram-nos as realidades práticas da reciclagem de plásticos, desde a forma como os resíduos chegam até ao que é preciso para os voltar a transformar em material utilizável. Nos próximos dias, vamos partilhar o que vimos e o que isso significa para a forma como a relva artificial é concebida.
Reciclável não é o mesmo que reciclado.
Grande parte da relva artificial instalada na Europa nos últimos vinte anos é hoje processada através de um número relativamente pequeno de vias de reciclagem especializadas. E mesmo onde essas vias existem, são sobretudo usadas para campos desportivos. O paisagismo, os parques infantis, os campos de padel e as superfícies para eventos parecem chegar até elas muito menos vezes, embora o panorama varie consoante o país e o segmento.
Não é uma questão de falta de boa vontade. É, em grande parte, aritmética. Os recicladores especializados em relva artificial, como a Artificial Grass Recycling Europe e a AllSportsRecycled, são relativamente poucos. Separar fibra, enchimento e suporte é tecnicamente complexo e tende a ser caro. Isso pode tornar o modelo de negócio difícil de sustentar. A relva artificial de vários materiais não é impossível de reciclar, e estes operadores mostram que é possível. O problema é que estas vias são mais escassas, muitas vezes mais complexas e frequentemente menos atrativas do ponto de vista económico do que as vias convencionais de reciclagem de plásticos, pelo que parte da relva artificial em fim de vida pode ainda ser tratada como resíduo misto, consoante as infraestruturas locais, a economia e as opções disponíveis. Na UE, esse resíduo misto é muitas vezes classificado com o código LER 17 09 04, podendo acabar em incineração ou aterro.
Esse resultado raramente se deve apenas à logística da recolha. A conceção do produto também tem um papel significativo. Um produto feito de vários materiais diferentes, unidos com um suporte de látex ou poliuretano, pode ser mais difícil de separar de forma limpa no fim de vida. O downcycling e a incineração podem acontecer quando as vias de reciclagem economicamente viáveis são limitadas ou inexistentes. A conceção do produto, as infraestruturas disponíveis e as condições do mercado local influenciam todas o resultado.
Esta mudança reflete-se cada vez mais nas políticas públicas. Em toda a Europa, e cada vez mais em partes dos Estados Unidos e da Austrália, os decisores políticos avançam para a contratação pública circular, para requisitos de conteúdo reciclado e para decisões baseadas no ciclo de vida. À medida que estes quadros evoluem, a questão já não é apenas saber se um material pode tecnicamente ser reciclado. Passa a ser saber se pode, de forma realista, entrar à escala nos sistemas de reciclagem existentes e manter o seu valor quando lá chega.
Assim, a pergunta mais útil não é se um material é reciclável no papel. A pergunta é que via o material pode, de forma realista, seguir quando um campo é levantado.
O fim de vida de um material escreve-se sobretudo no dia em que é concebido, não no dia em que é descartado.
Um ponto de partida diferente, por conceção
A ONE-DNA™ é feita de um único polímero, o polietileno. Sem látex, sem poliuretano e com areia de sílica limpa como único enchimento. Depois de separada a areia, o que resta é um fluxo de PE de uma só resina. No chão de fábrica da Synaplast, a lógica é evidente. Quanto mais limpo o fluxo, mais óbvia a sua vida seguinte.
Esse princípio foi visível na prática durante a nossa visita. Como nos mostraram Daniel Schwerhoff e a equipa da Synaplast, quanto mais limpo e previsível chega um fluxo, mais simples é processá-lo e mais regular é o material reciclado que dele resulta. Quando os materiais de entrada são mistos ou contaminados, o mesmo equipamento tem de trabalhar mais e as margens económicas apertam. É uma realidade operacional no chão de fábrica, não um argumento de marketing, e é a mesma lógica que torna mais fácil tratar um produto de um único polímero.
Esta distinção importa por causa do destino que esse fluxo pode ter. O polietileno é um dos polímeros mais processados na reciclagem mecânica em todo o mundo. Um fluxo de PE de uma só resina é, em princípio, compatível com uma infraestrutura que já existe, e não com uma que ainda tem de ser construída. Muitos recicladores de plásticos correntes em toda a Europa tratam este tipo de material por rotina.
É por isso que estamos a explorar essa via com processadores de plásticos estabelecidos, não com os escassos especialistas em relva artificial, mas com operadores como a Synaplast, na Alemanha, e com recicladores de plásticos estabelecidos nos Países Baixos. Somos claros sobre o que é esta fase. É exploração, não uma afirmação concluída. Ao testar o material face a critérios de aceitação reais dos recicladores, aprendemos onde estão os limites práticos e trabalhamos com os parceiros da cadeia para soluções genuínas, em vez de afirmar um resultado num folheto. Há muitos operadores comparáveis em todo o continente, e é isso que pode transformar a via, com o tempo, de escassa e especializada em ampla e cada vez mais local.
A Synaplast é um exemplo dentro de um programa mais amplo e contínuo de visitas a recicladores e de exploração de vias em vários países. As vias de reciclagem são locais. As infraestruturas, as licenças e os critérios de aceitação variam de região para região, pelo que compreender o que é realisticamente possível significa falar diretamente com os recicladores de cada mercado. Esse trabalho continua, e nenhuma instalação ou país representa sozinho o panorama completo.
Em termos de classificação, uma conceção em 100% PE (um único polímero) pretende melhorar o ponto de partida, não ditar o resultado. Um fluxo de PE limpo e separado pode ser avaliado com o código LER 17 02 03 (plástico) em vez de 17 09 04 (resíduos mistos), um código que pode caber nas licenças que muitos recicladores de PE já têm. Para sermos precisos: a classificação não nos cabe a nós. É determinada pelo detentor do resíduo, em consulta com o operador de recolha e a instalação de destino, com base no material tal como chega efetivamente à entrada. Somos cautelosos com esta afirmação, e a secção seguinte explica porquê.
Há também uma dimensão económica que vale a pena dizer com clareza. Um fluxo de PE limpo, de uma só resina, pode ter mais valor, e estar mais alinhado com a procura geral do mercado, do que um fluxo de resíduos de polímeros mistos, consoante as condições de mercado, os requisitos dos recicladores e a procura local. Os recicladores conseguem processá-lo de forma mais previsível, e o PE reciclado resultante tem mais utilizações finais possíveis. Isso importa porque as vias sobrevivem quando fazem sentido económico. Um material mais fácil e mais valioso de reciclar tem, em igualdade de circunstâncias, mais probabilidade de encontrar uma via. Apresentamos isto como uma expectativa fundamentada e não como uma garantia, já que os preços, a procura e a capacidade local variam ao longo do tempo e de mercado para mercado.
O que controlamos, e o que não controlamos
Há duas coisas que merecem ser ditas com clareza, porque é a precisão que torna o resto credível.
A ONE-DNA™ é concebida para reciclagem. Não é reciclagem garantida. A classificação do resíduo decide-se à entrada da instalação, não pelo fabricante. É da responsabilidade do detentor do resíduo, em consulta com um operador de recolha licenciado e a instalação de destino, e a aceitação final depende da licença e dos critérios de aceitação dessa instalação. A preparação, a contaminação, a origem e a prática local influenciam todas o resultado. O que controlamos é a conceção, a parte que melhora o ponto de partida. O resultado é determinado por outros, mais à frente na cadeia.
E sim, continua a ser plástico. A diferença não é um rótulo. É uma decisão de conceção, apoiada, na altura, por dados de ciclo de vida, pelas DAP registadas na MRPI segundo a EN 15804+A2 (2024, módulos A1 a A3, antiga produção em Hasselt) e por ensaios independentes (SGS). Preferimos indicar os limites desta afirmação com a mesma confiança com que indicamos as suas vantagens, em vez de exagerar o que uma única escolha de material pode prometer.
Os especialistas não desaparecem
Nada disto elimina a necessidade de recicladores especializados. A relva artificial dos últimos dez a vinte anos continua a ter de ser tratada, e esses operadores continuam a ser essenciais para o fazer de forma responsável. O trabalho que demonstraram é real: separar mecanicamente a fibra da relva e a areia à escala industrial é tecnicamente viável, embora essa capacidade não esteja disponível em todo o lado e tenha de ser avaliada localmente.
Também poderá ajudar todo o sistema se esses mesmos especialistas puderem, no futuro, processar material em 100% PE (um único polímero), porque, para eles, um produto de uma só resina é um material de entrada claramente mais simples do que um produto com vários polímeros.
Porque é uma decisão para hoje
Um campo de relva artificial dura cerca de oito a dez anos. Esse prazo é o argumento.
Se o setor especificar agora a relva artificial de amanhã, e se as políticas públicas apoiarem uma eliminação gradual das técnicas mais antigas de vários materiais, então daqui a oito a dez anos, quando os campos de hoje tiverem de ser substituídos, uma vasta rede de recicladores de PE poderá estar muito mais bem preparada para os receber. A infraestrutura não tem de ser inventada. Tem de ter a oportunidade de assumir o lugar de produtos que, em grande parte, não foram concebidos a pensar na recuperação.
Não é uma promessa sobre um futuro distante. É uma escolha feita hoje, na conceção e na contratação.
O que deixa uma pergunta honesta a todos os que especificam, compram ou instalam relva artificial.
Porquê continuar com velhos hábitos quando já existem técnicas mais recentes?
ONE-DNA™. Concebida para reciclagem. Honesta quanto ao resto.
Atualização, outubro de 2026: este artigo reflete a gama ONE-DNA™ à data da publicação, baseada em polietileno (PE). A ONE-DNA™ inclui hoje também uma via 100% PO; consulte Tecnologia. As DAP mencionadas (MRPI, 2024) abrangem a fase de produto (A1 a A3) de produtos fabricados na antiga unidade de Hasselt e não representam a produção da linha em Portugal iniciada em maio de 2025.
Ver também: Impacto ambiental · Tecnologia