
Dlaczego wczorajsza sztuczna trawa zależy od garstki wyspecjalizowanych firm, a jutrzejsza może korzystać z infrastruktury, która już istnieje.
Perspektywa ONE-DNA™.
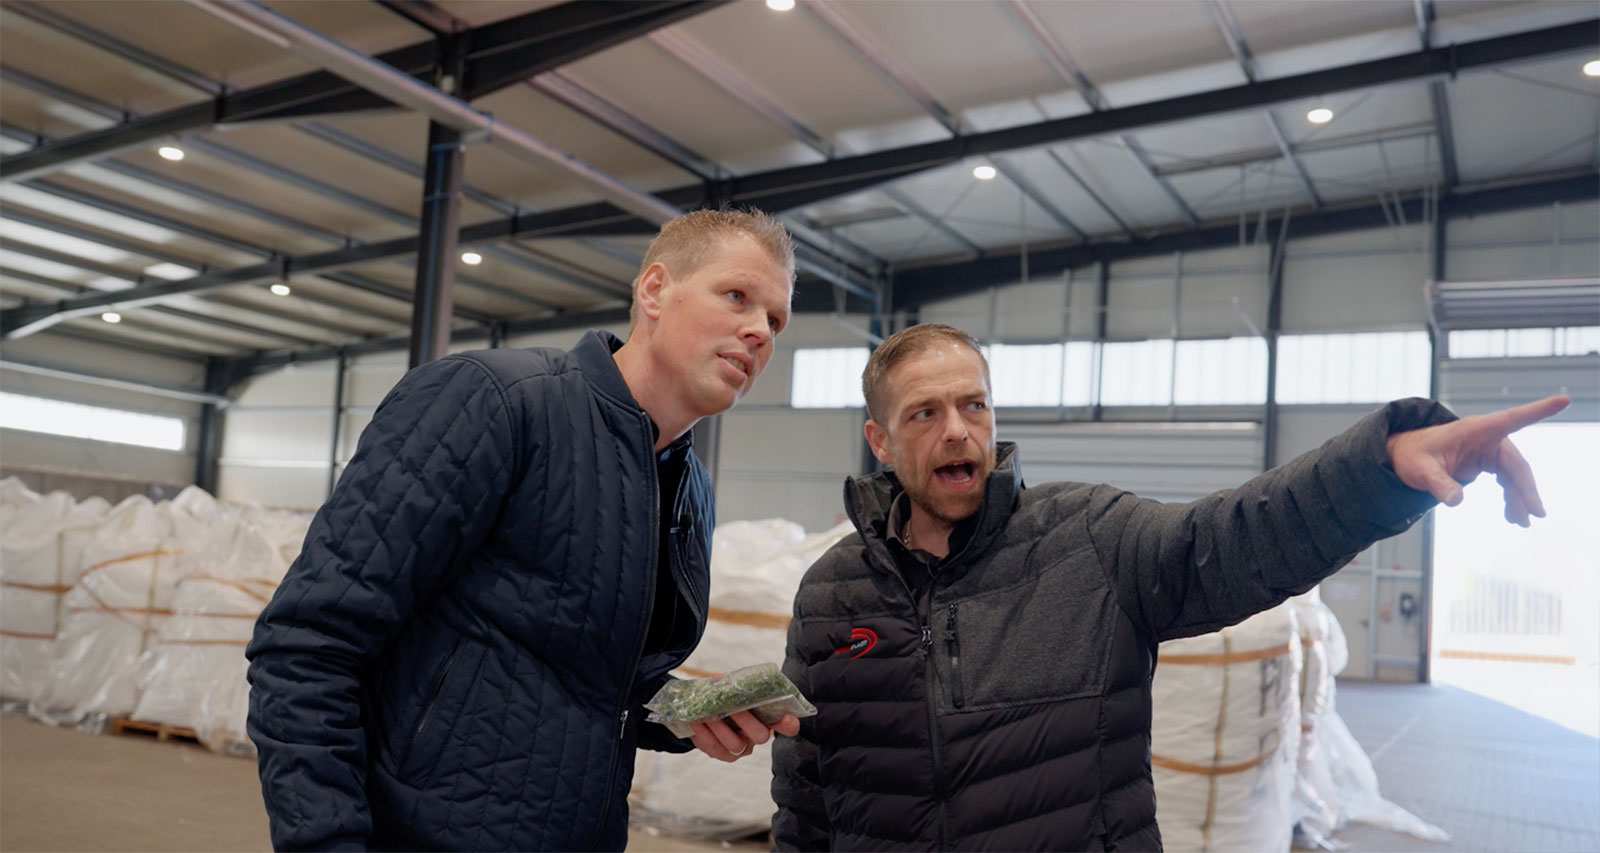
Podczas wizyty w Synaplast GmbH, firmie zajmującej się recyklingiem tworzyw sztucznych w Niederlangen w Niemczech. Dyrektor zarządzający Daniel Schwerhoff i jego zespół pokazali nam praktyczne realia recyklingu tworzyw: od tego, w jakiej postaci trafiają odpady, po to, czego wymaga przetworzenie ich z powrotem w materiał nadający się do użytku. W najbliższych dniach dzielimy się tym, co zobaczyliśmy, i tym, co to oznacza dla sposobu projektowania sztucznej trawy.
Nadawać się do recyklingu to nie to samo, co zostać poddanym recyklingowi.
Znaczna część sztucznej trawy ułożonej w Europie w ciągu ostatnich dwudziestu lat trafia obecnie do stosunkowo niewielkiej liczby wyspecjalizowanych ścieżek recyklingu. Nawet tam, gdzie takie ścieżki istnieją, korzysta się z nich najczęściej w przypadku boisk sportowych. Nawierzchnie z terenów zieleni, placów zabaw, kortów do padla i wydarzeń trafiają do nich wyraźnie rzadziej, choć obraz różni się w zależności od kraju i segmentu.
To nie kwestia braku dobrej woli. To w dużej mierze arytmetyka. Wyspecjalizowanych firm zajmujących się recyklingiem sztucznej trawy, takich jak Artificial Grass Recycling Europe i AllSportsRecycled, jest stosunkowo niewiele. Rozdzielenie włókna, zasypki i podkładu jest technicznie złożone i zwykle kosztowne. To może utrudniać utrzymanie modelu biznesowego. Recykling wielomateriałowej sztucznej trawy nie jest niemożliwy, a te firmy pokazują, że da się go przeprowadzić. Problem polega na tym, że takie ścieżki są rzadsze, często bardziej złożone i nierzadko mniej opłacalne niż konwencjonalne ścieżki recyklingu tworzyw sztucznych, dlatego część zużytej sztucznej trawy może nadal trafiać do odpadów zmieszanych, zależnie od lokalnej infrastruktury, ekonomiki i dostępnych możliwości. W UE takie odpady zmieszane często klasyfikuje się pod kodem 17 09 04 europejskiego katalogu odpadów, a wtedy mogą one trafić do spalarni lub na składowisko.
Taki wynik rzadko wynika wyłącznie z logistyki zbiórki. Znaczną rolę odgrywa także projekt wyrobu. Wyrób zbudowany z kilku różnych materiałów, połączonych podkładem z lateksu lub poliuretanu, może być trudniej czysto rozdzielić pod koniec okresu użytkowania. Do recyklingu o niższej wartości (downcyklingu) i spalania może dochodzić wtedy, gdy opłacalne ścieżki recyklingu są ograniczone lub niedostępne. Na wynik wpływają łącznie projekt wyrobu, dostępna infrastruktura i lokalne warunki rynkowe.
Ta zmiana coraz wyraźniej znajduje odzwierciedlenie w polityce. W Europie, a coraz częściej także w części Stanów Zjednoczonych i Australii, decydenci zmierzają w stronę zamówień uwzględniających zasady gospodarki o obiegu zamkniętym, wymogów dotyczących zawartości materiałów z recyklingu i decyzji opartych na analizie cyklu życia. W miarę rozwoju tych ram pytanie nie brzmi już tylko, czy dany materiał technicznie da się poddać recyklingowi. Chodzi o to, czy może on realnie trafić do istniejących systemów recyklingu na dużą skalę i zachować tam swoją wartość.
Bardziej użyteczne pytanie nie dotyczy więc tego, czy materiał nadaje się do recyklingu na papierze. Pytanie brzmi: którą ścieżką materiał może realnie podążyć po zdjęciu nawierzchni.
Koniec życia materiału zapisuje się głównie w dniu, w którym zostaje zaprojektowany, a nie w dniu, w którym trafia do odpadów.
Inny punkt wyjścia już na etapie projektu
ONE-DNA™ powstaje z jednego polimeru: polietylenu. Bez lateksu, bez poliuretanu, a jedynym wypełnieniem jest czysty piasek kwarcowy. Po oddzieleniu piasku pozostaje jednorodny strumień PE. Na hali w Synaplast tę logikę trudno przeoczyć. Im czystszy strumień, tym bardziej oczywiste jego kolejne życie.
Ta zasada była widoczna w praktyce podczas naszej wizyty. Jak pokazali nam Daniel Schwerhoff i zespół Synaplast, im czystszy i bardziej przewidywalny strumień trafia do zakładu, tym prostsze jest jego przetwarzanie i tym bardziej jednorodny materiał z recyklingu na wyjściu. Gdy materiał wejściowy jest zmieszany lub zanieczyszczony, te same urządzenia muszą pracować ciężej, a ekonomika staje się trudniejsza. To realia pracy na hali, a nie argument marketingowy, i ta sama logika sprawia, że wyrób z jednego polimeru jest łatwiejszy w obróbce.
To rozróżnienie ma znaczenie ze względu na to, dokąd taki strumień może trafić. Polietylen należy do polimerów najczęściej przetwarzanych w recyklingu mechanicznym na świecie. Jednorodny strumień PE jest co do zasady zgodny z infrastrukturą, która już istnieje, a nie z taką, którą trzeba dopiero zbudować. Wiele standardowych zakładów recyklingu tworzyw sztucznych w Europie rutynowo przetwarza tego rodzaju materiał.
Dlatego badamy tę ścieżkę wspólnie z uznanymi przetwórcami tworzyw sztucznych: nie z nielicznymi firmami wyspecjalizowanymi w sztucznej trawie, lecz z takimi operatorami jak Synaplast w Niemczech oraz z uznanymi zakładami recyklingu tworzyw w Holandii. Jasno określamy, na jakim jesteśmy etapie. To etap rozpoznania, a nie gotowa deklaracja. Sprawdzając materiał pod kątem rzeczywistych kryteriów przyjęcia stosowanych przez recyklerów, poznajemy praktyczne ograniczenia i wspólnie z partnerami w łańcuchu wartości pracujemy nad realnymi rozwiązaniami, zamiast obiecywać wynik w broszurze. Takich operatorów jest na kontynencie wielu i to właśnie z czasem może zmienić ścieżkę z rzadkiej i wyspecjalizowanej w szeroką i coraz bardziej lokalną.
Synaplast to jeden z przykładów w ramach szerszego, trwającego programu wizyt u recyklerów i rozpoznawania ścieżek w kilku krajach. Ścieżki recyklingu mają charakter lokalny. Infrastruktura, pozwolenia i kryteria przyjęcia różnią się w zależności od regionu, dlatego zrozumienie, co jest realnie możliwe, wymaga bezpośredniej współpracy z recyklerami na każdym rynku. Ta praca trwa, a żaden pojedynczy zakład ani kraj nie daje pełnego obrazu.
W kategoriach klasyfikacji odpadów jednomateriałowy PE ma poprawić punkt wyjścia, a nie przesądzać o wyniku. Czysty, oddzielony strumień PE może zostać oceniony jako odpad o kodzie 17 02 03 (tworzywa sztuczne), a nie 17 09 04 (odpady zmieszane), czyli pod kodem, który może mieścić się w zezwoleniach posiadanych już przez wiele zakładów recyklingu PE. Precyzując: to nie my nadajemy tę klasyfikację. Ustala ją posiadacz odpadów w porozumieniu ze zbierającym odpady i zakładem przyjmującym, na podstawie materiału w takiej postaci, w jakiej faktycznie dociera do bramy zakładu. Ostrożnie podchodzimy do tego twierdzenia, a w kolejnej części wyjaśniamy dlaczego.
Warto też jasno powiedzieć o wymiarze ekonomicznym. Czysty, jednorodny strumień PE może mieć większą wartość niż zmieszany strumień odpadów polimerowych i może lepiej odpowiadać szerszemu popytowi rynkowemu, zależnie od warunków rynkowych, wymagań recyklerów i lokalnego popytu. Recyklerzy mogą go przetwarzać w bardziej przewidywalny sposób, a uzyskany PE z recyklingu ma więcej potencjalnych zastosowań. To ważne, bo ścieżki przetrwają tylko wtedy, gdy mają sens ekonomiczny. Materiał, który łatwiej i korzystniej poddać recyklingowi, ma przy pozostałych warunkach niezmienionych większą szansę w ogóle znaleźć swoją ścieżkę. Przedstawiamy to jako uzasadnione oczekiwanie, a nie gwarancję, ponieważ ceny, popyt i lokalne moce przerobowe zmieniają się w czasie i w zależności od rynku.
Co kontrolujemy, a czego nie
Dwie rzeczy trzeba powiedzieć wprost, bo to precyzja sprawia, że reszta jest wiarygodna.
ONE-DNA™ zaprojektowano z myślą o recyklingu. Nie oznacza to gwarancji recyklingu. O klasyfikacji odpadów decyduje się przy przyjęciu do zakładu, a nie u producenta. Odpowiada za nią posiadacz odpadów w porozumieniu z uprawnionym zbierającym odpady i zakładem przyjmującym, a ostateczne przyjęcie zależy od zezwolenia i kryteriów przyjęcia tego zakładu. Na wynik wpływają przygotowanie materiału, zanieczyszczenia, pochodzenie i lokalna praktyka. My kontrolujemy projekt, czyli tę część, która poprawia punkt wyjścia. O wyniku decydują inni, dalej w łańcuchu.
I tak, to nadal tworzywo sztuczne. Różnica nie polega na etykiecie. To decyzja projektowa poparta danymi z cyklu życia, dokumentacją EPD zgodną z EN 15804+A2 (MRPI) i niezależnymi badaniami (SGS). Wolimy mówić o granicach tego twierdzenia tym samym pewnym głosem co o jego zaletach, niż przeceniać to, co może obiecać wybór jednego materiału.
Wyspecjalizowane firmy nie znikają
Nic z tego nie eliminuje potrzeby istnienia wyspecjalizowanych recyklerów. Sztuczną trawą z ostatnich dziesięciu do dwudziestu lat wciąż trzeba się zająć, a te firmy pozostają niezbędne, aby robić to odpowiedzialnie. Ich dorobek jest realny: mechaniczne oddzielanie włókna od piasku na skalę przemysłową jest technicznie wykonalne, choć taka możliwość nie jest dostępna wszędzie i trzeba ją oceniać lokalnie.
Całemu systemowi może też pomóc to, jeśli ci sami specjaliści będą w przyszłości mogli przetwarzać wyroby jednomateriałowe, ponieważ dla nich wyrób z jednego polimeru to znacznie prostszy materiał wejściowy niż wyrób wielopolimerowy.
Dlaczego ta decyzja zapada dziś
Nawierzchnia z trawy syntetycznej służy mniej więcej od ośmiu do dziesięciu lat. Ten horyzont czasowy jest argumentem.
Jeśli branża już teraz zacznie specyfikować sztuczną trawę jutra, a polityka wesprze stopniowe wycofywanie starszych technik wielomateriałowych, to za osiem do dziesięciu lat, gdy dzisiejsze nawierzchnie będą wymagały wymiany, szeroka sieć zakładów recyklingu PE mogłaby być znacznie lepiej przygotowana do ich przyjęcia. Tej infrastruktury nie trzeba wymyślać. Trzeba dać jej szansę przejęcia roli po wyrobach, których w większości nie projektowano z myślą o odzysku.
To nie obietnica dotycząca odległej przyszłości. To wybór dokonywany dziś, w projektowaniu i w zamówieniach.
Pozostaje więc jedno uczciwe pytanie do wszystkich, którzy specyfikują, kupują lub montują sztuczną trawę.
Po co trzymać się starych przyzwyczajeń, skoro nowsze techniki są już dostępne?
ONE-DNA™. Zaprojektowana z myślą o obiegu surowców. Uczciwie o całej reszcie.
Aktualizacja, październik 2026: ten artykuł opisuje ofertę ONE-DNA™ z chwili publikacji, opartą na polietylenie (PE). ONE-DNA™ now also includes a 100% PO route; see Technologia. Wymienione deklaracje EPD (MRPI, 2024) obejmują etap wyrobu (moduły A1-A3) produktów wytwarzanych w dawnym zakładzie w Hasselt i nie odnoszą się do obecnej produkcji w Portugalii.
Powiązane: Wpływ na środowisko · Technologia